

Contenido de humedad de la chapa: impacto en la producción de madera contrachapada
En la fabricación de madera contrachapada, el contenido de humedad (CH) de las chapas es posiblemente el parámetro de proceso más sensible y crítico. La experiencia de la industria demuestra que más del 70 % de los defectos de calidad en la madera contrachapada —como burbujas, delaminación y alabeo— se pueden atribuir a un control inadecuado de la humedad de las chapas. Ya sea usted propietario de una fábrica de contrachapado, gerente de producción o comprador que evalúa la calidad de los proveedores, comprender cómo el CH de las chapas afecta cada etapa de la producción es esencial para reducir costos y mejorar la consistencia del producto.
Este blog desglosa el impacto multidimensional del contenido de humedad de las chapas en la producción de madera contrachapada, desde la unión con adhesivo hasta el uso de energía, y proporciona pautas prácticas de control.
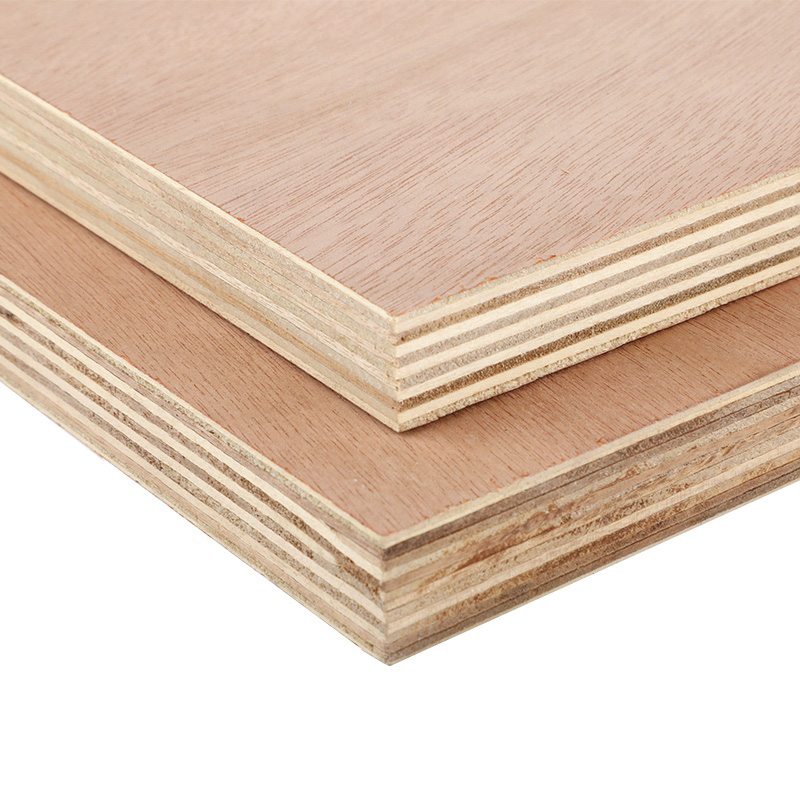
1. Impacto en la resistencia de la unión y la calidad del encolado
El curado de los adhesivos (urea-formaldehído, fenol-formaldehído, MDI, etc.) requiere condiciones específicas de temperatura y humedad. Tanto un CH excesivamente alto como bajo alteran este equilibrio.
Cuando el CH es demasiado bajo (<6 %):
Curado prematuro (pre-curado): Durante el prensado en caliente, la humedad insuficiente en la chapa hace que la línea de cola se solidifique demasiado rápido, formando una película seca y débil. La resistencia de unión cae bruscamente.
Penetración excesiva del adhesivo: La chapa seca actúa como una esponja, absorbiendo el adhesivo profundamente en la madera y dejando una capa superficial “hambrienta de cola”. Esto resulta en una mala adhesión o incluso juntas abiertas.
Densificación superficial: La chapa sobresecada tiene lignina endurecida en la superficie, lo que reduce el entrelazado mecánico con la cola.
Cuando el contenido de humedad es demasiado alto (>14%):
Formación de burbujas y delaminación: Grandes cantidades de agua libre se convierten en vapor a 100°C+ durante el prensado. Si el vapor no puede escapar, se acumula en las líneas de cola débiles, causando separación interna y burbujas superficiales—defectos a menudo fatales.
Dilución de la cola:El exceso de agua diluye el adhesivo, reduciendo la resistencia de la unión y, en ocasiones, provocando “tiza” (curado incompleto).
Tiempo de prensado prolongado:Más humedad significa que se necesita más calor para la evaporación antes de que la temperatura alcance el punto de curado del pegamento (120–140 °C), lo que reduce el rendimiento.
Rangos ideales de contenido de humedad (MC):
Chapas de cara/reverso: 8 %–10 % (ligeramente inferior para el acabado superficial y una unión fuerte)
Chapas de núcleo: 10 %–12 % (ligeramente superior para proporcionar vapor que favorezca el flujo del pegamento)
Dentro del mismo tablero, la variación de MC entre capas debe ser ≤2 % para evitar un desequilibrio de tensiones.
2. Impacto en el prensado en caliente y el consumo de energía
El contenido de humedad afecta directamente cuánta energía se necesita y cuánto tiempo tarda el prensado.
Condición de MC |
Efecto en el prensado en caliente |
Consecuencia energética |
|---|---|---|
Demasiado alto |
Debe evaporar grandes cantidades de agua libre antes de que el pegamento cure |
El consumo de vapor/electricidad aumenta un 15 %–30 %; el tiempo de ciclo se prolonga un 20 %–40 % |
Demasiado bajo |
Se calienta rápido pero el pegamento precura; puede requerir mayor temperatura |
Mayor temperatura → mayor consumo de energía; riesgo de quemar la chapa |
Óptimo y uniforme |
La humedad genera vapor suave que facilita el flujo del pegamento y luego cura rápidamente |
Ciclo de prensado más corto y menor costo energético |
Una regla práctica útil: dentro del rango razonable, cada reducción del 1 % en el contenido de humedad (CH) de la chapa puede acortar el tiempo de prensado en caliente en aproximadamente un 3 %–5 %. Sin embargo, el secado excesivo obliga a añadir vapor o prolongar el tiempo de permanencia, anulando el ahorro.
3. Impacto en la estabilidad dimensional y el alabeo
La humedad desigual es un asesino oculto de la planitud del contrachapado.
El gradiente de CH crea tensión interna: Si la chapa exterior está al 6 % y el núcleo al 14 %, la humedad migra del núcleo a la cara después del prensado. Al enfriarse, el núcleo se contrae más que la cara, causando alabeo o torsión.
Deformación tras la instalación: El contrachapado con CH inicial desigual seguirá absorbiendo o liberando humedad en las instalaciones del cliente, lo que provoca abombamiento del suelo, desalineación de las puertas de los armarios o abultamiento del encofrado.
Tensión cortante entre capas:Durante el apilado, si las chapas adyacentes tienen un contenido de humedad (CH) significativamente diferente, sus tasas de contracción divergen tras el encolado, generando fuerzas de cizallamiento que pueden provocar delaminación a largo plazo.
4. Impacto en el consumo y el costo de adhesivo
Los extremos de humedad desperdician adhesivo:
Demasiado seco: El adhesivo penetra demasiado profundo → se debe aumentar la aplicación de adhesivo en un 10 %–15 % para compensar.
Demasiado húmedo: El adhesivo se diluye → el contenido efectivo de sólidos disminuye, lo que requiere más adhesivo o un adhesivo de mayor concentración.
Humedad óptima: El adhesivo forma una película uniforme con una profundidad de penetración de solo 0,1–0,3 mm, lo que minimiza el consumo.
Por ejemplo, en una línea de producción que fabrica 500 tableros de madera contrachapada por día, reducir la humedad promedio de la chapa del 15 % al 10 % puede ahorrar aproximadamente $200–$500 diarios en costos de adhesivo (según el tipo de adhesivo), además de reducir los rechazos relacionados con burbujas.
5. Impacto en la manipulación y el armado de las chapas
Chapas excesivamente secas: Se vuelven quebradizas y se rompen fácilmente durante la manipulación, el preprensado y la carga. Las chapas finas (<0,6 mm) pueden ser imposibles de procesar sin grietas.
Chapas excesivamente húmedas:Son suaves y propensas a arrugarse, lo que dificulta alinear las capas. Los bordes pueden no quedar rectos, aumentando el desperdicio por recorte. Las chapas húmedas también tienden a pegarse entre sí, ralentizando las líneas automáticas de apilado.
Chapas correctamente secadas: Poseen una flexibilidad y elasticidad ideales—ni se rompen ni se arrugan—permitiendo un apilado más rápido y preciso y un mejor rendimiento en el prensado previo.
6. Requisitos de humedad para diferentes adhesivos
Los distintos sistemas de cola tienen tolerancias de humedad (MC) diferentes:
Tipo de adhesivo |
Humedad óptima de la chapa (MC) |
Motivo |
|---|---|---|
Urea-formaldehído (UF) |
8%–12% |
Sensible a la humedad; una MC alta causa burbujas, una MC baja causa precurado |
Fenol-formaldehído (PF) |
10%–14% |
Curado más lento, requiere más calor/humedad; alta resistencia al agua |
Modificado con melamina |
8%–11% |
Similar al UF pero con mejor resistencia al calor; rango de MC ligeramente más amplio |
MDI (Isocianato) |
5%–10% |
Extremadamente sensible al agua; la humedad reacciona con el MDI y consume el pegamento |
Cola de soja/bio-based |
8%–12% |
El curado depende de la evaporación del agua; una humedad demasiado alta favorece el moho y una demasiado baja debilita la unión |
7. Mejores prácticas de control de producción
Para mantener un MC óptimo, implemente estas medidas:
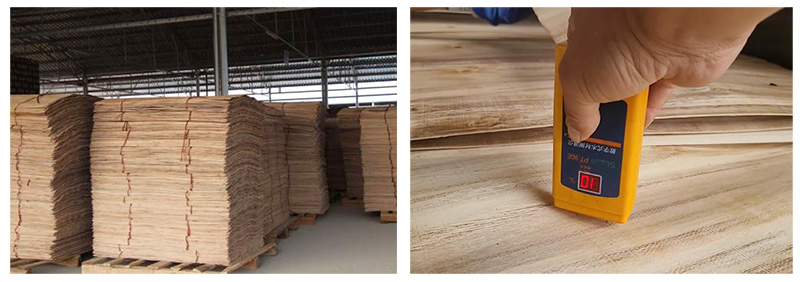
Acondicionamiento después del secado: Después del secador, almacene las chapas en una cámara de amortiguación durante 12–24 horas para igualar el MC (variación interna <2%).
Medidores de humedad en línea: Instale sensores de resistencia o de microondas antes del prensado en caliente. Vincule los datos a los controles de velocidad/temperatura del secador para un ajuste en tiempo real.
Control diferencial entre el núcleo y la cara: Permita que las chapas del núcleo tengan un MC de 2%–3% superior al de las chapas de la cara. Durante el prensado, esta ligera migración de humedad hacia la superficie mejora realmente el encolado.
Gestión de la humedad ambiental: Ajuste la configuración del secador y el contenido sólido del adhesivo según los cambios estacionales de humedad en el taller.
Apilado adecuado: Cubra las pilas de chapa para evitar la reabsorción de humedad o el secado al aire desigual antes del encolado.
Conclusión
El contenido de humedad de la chapa es el “interruptor maestro” de la producción de contrachapado. Cuando se controla bien, se obtiene una unión fuerte, bajo consumo de energía, un alabeo mínimo y costes de cola reducidos. Cuando se ignora, se enfrenta a burbujas, delaminación, rechazos y desperdicio de recursos. Para las fábricas de contrachapado que aspiran a competir a nivel global, invertir en una medición precisa de la humedad y en procesos de secado consistentes no es opcional: es fundamental.
¿Está pensando en actualizar su línea de secado de chapa o en añadir detección de humedad en línea a su planta de contrachapado? Nuestro equipo ofrece soluciones personalizadas para el secado de chapa de coníferas y frondosas, ayudándole a alcanzar el contenido de humedad óptimo en cada ocasión. Contáctenos hoy para hablar de sus necesidades de producción y recibir una propuesta detallada.