

La próxima vida de la chapa seca
Una vez que la chapa sale del secador con el nivel de humedad adecuado —normalmente del 8 % al 12 % para el material del núcleo de contrachapado y un margen más estrecho del 6 % al 10 % para la chapa decorativa o de ingeniería—, comienza la verdadera cadena de valor de fabricación. El secado es solo el paso de preparación. Una hoja que sale de un secador de chapa de cinta de malla o de un secador de chapa de rodillos sigue siendo solo madera fina. Lo que ocurre después decide si se convierte en material de embalaje barato, contrachapado estructural, material de revestimiento para muebles o una superficie arquitectónica de alta gama.
El primer paso de procesamiento profundo es la clasificación y el control de defectos. Las hojas secas se apilan, se inspeccionan y se separan según la calidad visual, el grosor, la planitud y la uniformidad de la humedad. Las chapas de cara y reverso —aquellas con veta limpia, color uniforme y sin defectos abiertos— se dirigen hacia las superficies visibles. Las chapas de núcleo con nudos, pequeñas grietas o variación de color van hacia el interior, donde la apariencia no importa pero la estabilidad dimensional sí. En las plantas modernas, esto ya no es puramente manual. Los escáneres de humedad en línea, los clasificadores visuales con IA y las líneas de anchura/recorte clasifican las hojas para que el operador de armado nunca tenga que adivinar. Una hoja mal secada fallará aquí; una hoja bien secada se convierte en un activo premium.
Después del clasificado viene la reparación y la composición. Las cintas estrechas de la máquina descortezadora se unen en hojas completas mediante unión a inglete, unión por entalladura o máquinas de empalme sin cinta. Los agujeros, las galerías de gusanos y los desgarros en los bordes se parchean con masilla de madera a juego o con piezas de reparación perforadas y taponadas. Para las líneas decorativas, las tiras se componen en diseños emparejados por flitch: emparejado en libro, emparejado deslizado, emparejado radial o paneles secuenciados para vestíbulos de hoteles y ebanistería de lujo. La chapa ingenierizada lleva esto más lejos: las tiras teñidas se reensamblan en bloques, se vuelven a cortar y se convierten en caras uniformes de “línea fina” o reconstituidas que parecen nogal, ébano o teca sin depender de troncos raros.
Luego viene el encolado. La chapa seca pasa por rodillos encoladores, cortinas de encolado o sistemas de encolado por extrusión. Las chapas del núcleo reciben adhesivo por ambas caras; las chapas de cara a menudo se dejan sin encolar en la cara visible para evitar que el adhesivo traspase. La urea-formaldehído es común para el contrachapado de mobiliario interior, los sistemas de fenol-formaldehído o WBP para contrachapado exterior, marino y para encofrados de hormigón, y los adhesivos de bajo formaldehído o de tipo MDI para paneles de exportación destinados al cumplimiento de CARB, EPA o E0/E1. La dosificación del adhesivo importa: demasiado poca significa líneas de encolado con falta de adhesivo y delaminación; demasiada significa peso del panel, riesgo de formaldehído y marcas de sangrado bajo la laca. Una chapa que salió del secadero con un 10 % de humedad se encola de forma predecible. Una hoja al 4 % o al 18 % se resiste al adhesivo y arruina el ciclo de prensado.
El lay-up es donde se diseña la estructura. Las chapas se apilan de modo que las capas adyacentes corran a 90 grados —cross-banding—, que es la razón misma de la existencia del contrachapado. Los números impares de capas mantienen el tablero equilibrado: 3 capas para tableros ligeros de mobiliario, 5 y 7 capas para puertas y paneles arquitectónicos, 9 capas y más para pisos de camión, pisos de contenedor y estructuras marinas. La chapa de cara de alta calidad va por fuera; la chapa sana pero más barata va por dentro. Para el LVL y el material para vigas, muchas capas finas se apilan en una sola dirección de veta para maximizar la resistencia a la flexión. Para los paneles decorativos de pared, una única chapa de cara hermosa se lamina sobre un sustrato de MDF, aglomerado o contrachapado. La tarea de la secadora era asegurar que ninguna de estas capas se moviera, se combara ni se agrietara durante el prensado.
El prensado en frío es el siguiente paso. El paquete apilado entra en una prensa en frío a 0,8–1,0 MPa durante 15–20 minutos. Esto consolida la pila, expulsa el aire atrapado, evita el desplazamiento de las capas y comienza la fase de gel del adhesivo. Las plantas que omiten o aceleran el prensado en frío suelen observar huecos en forma de “cable telefónico”, capas desalineadas y sangrado en la cara durante el prensado en caliente. El prensado en frío es de bajo dramatismo pero de altas consecuencias: convierte un sándwich suelto en un tablero coherente.
El prensado en caliente es el corazón del proceso. A 110–150 °C y varios kilogramos por centímetro cuadrado de presión, la resina termoestable se entrecruza y fija las capas de chapa en un solo panel rígido. Los sistemas fenólicos necesitan más calor y tiempo; los sistemas de urea curan más rápido, pero resisten menos el agua. El tiempo de prensado escala con el espesor: un panel de 18 mm puede permanecer bajo las platinas de 7 a 10 minutos, mientras que un panel decorativo de 4 mm puede necesitar solo un par de minutos. Tras la eyección, los paneles están demasiado calientes y con tensiones internas como para manipularlos bruscamente. Pasan a plataformas de enfriamiento o bastidores giratorios, donde el calor residual se disipa y la humedad se iguala. Un recorte prematuro aquí provoca retroceso elástico y ondulación en los bordes.
El procesamiento posterior al prensado convierte la placa curada en un producto vendible. Las lijadoras calibradoras de banda ancha llevan el tablero a un espesor exacto—a menudo ±0,3 mm para el contrachapado calibrado. Las recortadoras de doble extremo lo cortan a escuadra en 1220×2440 mm, 1250×2500 mm o tamaños arquitectónicos personalizados. Las estaciones de masilla rellenan nudos y grietas de la cara para que los defectos no se transparenten a través del melamina, el HPL o la película fenólica. Luego viene el ciclo de valor añadido: revestimiento con película para encofrados de hormigón, impregnación con melamina para muebles de cocina, unión de HPL para paneles de laboratorio y de tiendas, imprimación UV y laca para caras de muebles, sellado de cantos con pintura bloqueadora de humedad, y estampado de códigos de barras/trazabilidad para mercados de exportación.
Los escenarios de aplicación deciden hasta dónde llega el procesamiento profundo. Para contrachapado de construcción, el objetivo es la integridad estructural: chapas encoladas en cruz, cola WBP, superficies lijadas o revestidas con película, caras de encofrado de hormigón reutilizables. Para muebles y armariosel propio chapa seca es el protagonista del producto—roble, nogal, teca, álamo reconstituido o eucalipto de línea fina—laminada sobre sustrato, lijada a grano 150–220, teñida, lacada y emparejada en espejo en los frentes de armario. Para puertas y paneles de pared, la chapa se compone para lograr continuidad de veta en grandes superficies; un pasillo de hotel puede requerir cincuenta hojas de puerta con un flujo de veta casi idéntico. Para pisos de contenedores y carrocerías de camiones, la chapa de madera dura seca se prensa con resina fenólica hasta obtener un tablero extremadamente denso y resistente a los impactos. Para interiores arquitectónicos decorativos, la chapa de ingeniería se corta, se une, se respalda, se prensa, se lija y se acaba hasta que parece madera maciza, pero rinde mejor que la madera maciza.
Un buen ejemplo es una planta de paneles para muebles. La chapa de madera de caucho o de álamo obtenida por desenrollado se seca hasta alcanzar aproximadamente un 9 % de humedad, se clasifica en A/B/C, se parchea, se encola con resina de urea E1, se dispone en 5 capas, se prensa en frío, se prensa en caliente a 125 °C, se enfría durante la noche, se lijа y, a continuación, se laminа sobre la superficie una chapa decorativa de 0,5 mm —natural o engineered— en una segunda prensada. El contrachapado base aporta estabilidad; la chapa de cara aporta precio. Sin un secado correcto aguas arriba, la cara decorativa ampolla después, se transparenta el sustrato de MDF o el panel se alabea en el almacén del cliente.
Otro ejemplo es el contrachapado con revestimiento de película para la construcción. La chapa de núcleo de madera dura seca se encola con resina fenólica, se prensa, se enfría, se lija y luego se pasa por una prensa de revestimiento de película, donde el papel impregnado con fenólico se adhiere a ambas caras. El resultado resiste docenas de coladas de hormigón. Aquí, el procesamiento profundo tiene menos que ver con la belleza y más con la durabilidad química: cola impermeable, superficie cerrada, bordes sellados, desmoldeo repetido sin delaminación.
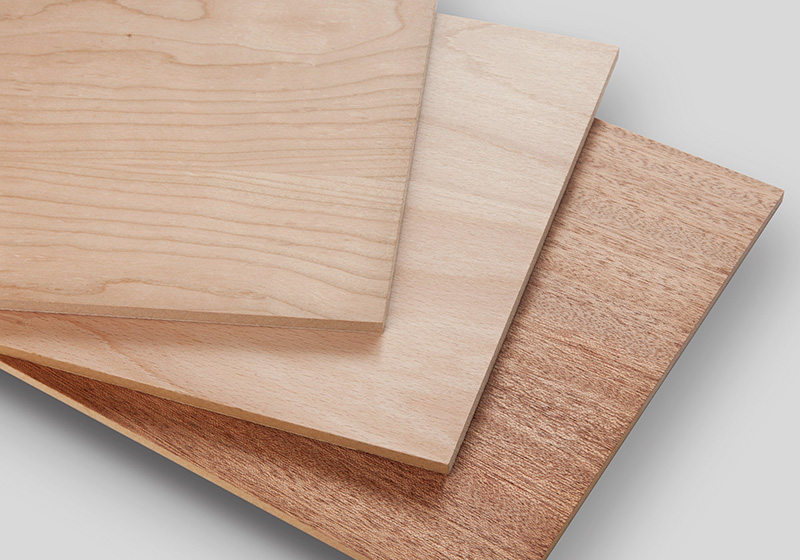
La chapa reconstituida añade aún otra capa. Después del teñido y la recomposición, la hoja cortada se seca suavemente, se compone en hojas completas, se lamina sobre el sustrato, se lija con cuidado —un lijado agresivo destruye las superficies nacaradas o con figuras— y luego se acaba con sellador, capa base y capa de acabado. Las aplicaciones van desde interiores de yates y cabinas de aviación hasta el acondicionamiento de locales comerciales y el revestimiento de paredes residenciales de lujo. El secador para este segmento debe ser suave; el proceso posterior debe ser más limpio que el trabajo ordinario con contrachapado.
En resumen, la chapa seca no simplemente “se convierte en madera contrachapada”. Se convierte en lo que el mercado esté dispuesto a pagar. El material para el núcleo se convierte en estructura invisible. El material para la cara se convierte en la razón por la que un comprador elige un armario en lugar de otro. La chapa engineered se convierte en identidad de marca para hoteles, oficinas y residencias de alto nivel. La reparación, el empalme, el encolado, la formación de capas cruzadas, el prensado en frío, el prensado en caliente, la calibración, el recorte, la superposición, el acabado y la clasificación son las etapas que convierten una frágil cinta de madera en un panel engineered con resistencia predecible, dimensiones estables y valor comercial real.
Para los proveedores de equipos, la lección es clara: una secadora de chapa no debería venderse nunca como una máquina aislada. Es la primera ficha del dominó. Si la hoja sale de la secadora con humedad uniforme, geometría plana y superficie intacta, todas las máquinas posteriores —encoladora, componedora, prensa en frío, prensa en caliente, lijadora, laminadora— funcionan mejor. Si sale demasiado seca, demasiado húmeda o demasiado rizada, toda la fábrica paga las consecuencias aguas abajo: más parcheo, más cola, más rechazos, más reclamaciones. El secado prepara la madera; el procesamiento profundo crea el producto; la aplicación define el precio.
Por eso Shine Machinery insiste a sus clientes: no pregunten solo “qué tan rápido puede funcionar la secadora”. Pregunten “en qué se convertirá esta chapa”. Una cara de nogal reconstituido de 0,4 mm para un hotel de Dubái no es lo mismo que un núcleo de madera de caucho de 2,5 mm para una fábrica china de contrachapado para la construcción. La misma palabra —chapa—, un recorrido muy diferente después de la secadora.
De la descortezadora al panel, la hoja seca ya no es solo madera. Es inventario, estructura, superficie, marca y margen, todo a la vez. El secador fija el techo; el procesamiento profundo decide qué tan cerca llega la fábrica de él.